

Teollisuusuutiset
Kotiin / Uutiset / Teollisuusuutiset / Vaa'an kalibrointimenettely: Täydellinen 6-vaiheinen opas teollisille punnitusjärjestelmille

Jokainen teollinen punnitusjärjestelmä poikkeaa hitaasti alkuperäisestä kalibroinnistaan. Aina käyttämäsi asteikon kalibrointimenettely määrittää, pysyykö poikkeama käyttökelpoisen toleranssin sisällä vai muuttuuko se latausvirheiksi, jotka vaikuttavat laskutukseen, varastoon ja prosessien hallintaan. Jäsennelty, toistettava menettely, jossa yhdistyvät tunnetut referenssipainot, kontrolloitu kuormaus, nollatarkistukset ja selkeät läpäisy-hylkäystiedot, pitää suurikapasiteettiset kuorma-autovaa'at ja anturipohjaiset järjestelmät luotettavina vuosia. Tässä artikkelissa kerrotaan työvaiheet, toleranssit, laitetyypit ja taajuusohjeet, joita laitosteknikot ja huoltotiimit käyttävät käytännössä.
Täydellinen asteikon kalibrointimenettely tarkistaa viisi asiaa: nollapiste, jänneväli, lineaarisuus, toistettavuus ja epäkeskisyys . Kunkin ymmärtäminen auttaa tunnistamaan, mikä punnitusjärjestelmän osa on viallinen.
Esimerkiksi 20 tonnin tasovaa'an, jonka testipisteet ovat 0 t, 5 t, 10 t, 15 t ja 20 t, tulisi pysyä käytännön viitetoleranssin sisällä. ±0,1 % käytetystä kuormituksesta . Siis täydellä kuormalla ±20 kg . Useimmissa tapauksissa uudet digitaaliset järjestelmät toimivat paljon paremmin, minkä vuoksi tallennetulla perusviivalla on enemmän merkitystä kuin teoreettisella rajalla.
6-vaiheinen menettely pitää prosessin nopeana ja johdonmukaisena.
 Siltavaakojen valmistaja luotettavia ajoneuvojen punnitusjärjestelmiä varten Tämä valmistaja tarjoaa kestäviä siltavaakoja, jotka on suunniteltu johdonmukaisiin punnitusmenetelmiin. Digitaalinen ilmaisin, joka tukee vakaata keskiarvoa ja sisäistä muistia, yksinkertaistaa tietojen tallennusta ja vähentää manuaalisia transkriptiovirheitä kuuden vaiheen nopeiden prosessien aikana. Näytä tuote →
Digitaalisen punnitusilmaisimen käyttö vakaalla keskiarvolla ja sisäisellä muistilla voi auttaa tietojen tallennusvaiheessa ja vähentää manuaalisia transkriptiovirheitä.
Valitse suora painon kalibrointi pienille ja keskikokoisille vaakoille. Käytä korvauskalibrointi kun kokonaispaino ylittää käytettävissä olevat vertailupainot.
| menetelmä | Parasta varten | Tarkkuustaso | Laitteet | Tyypillinen yritys |
|---|---|---|---|---|
| Suora paino | Pienet ja keskikokoiset alustavaa'at | Korkea | Tarkat referenssipainot | Matalasta keskikokoiseen |
| Korvaus | Isot kuorma-autovaa'at, suppilovaa'at | Keskitasoista korkeaan | Referenssikuorma-ajoneuvot, vakaat testikohteet | Keskitasoista korkeaan |
Suora painon kalibrointi on yksinkertaisempaa ja tarkempaa, koska referenssikuorma on suoraan luettavissa osoittimesta. Korvauskalibrointi käyttää referenssiobjektia ja siirtää sitten kuorman vaa'alle, mikä lisää lisävirheiden riskiä. Korvaaminen on kuitenkin tarpeen, kun et voi pinota tarpeeksi vertailupainoja suuressa kapasiteettiasteikossa.
Ei ole olemassa yhtä intervallia, joka sopisi jokaiselle asennukselle. Oikea taajuus riippuu käyttöintensiteetistä, ympäristöolosuhteista ja mittaamattoman virheen hinnasta.
| Laitteet | Suositeltu väli | Pääsyy |
|---|---|---|
| Penkkivaaka | 6 kuukautta | Toistuva käsittely, näkyvä päivittäinen käyttö |
| Kuorma-auto vaaka | 12 kuukautta | Korkea capacity, outdoor exposure |
| Vyö asteikko | 3-6 kuukautta | Jatkuva toiminta, materiaalin kertyminen |
| Inline kuormituskenno | 12 kuukautta | Kiinteä asennus, kohtalainen ajautuminen |
Vaa'at, joissa esiintyy iskukuormitusta, raskasta liikennettä tai syövyttäviä ympäristöjä, tulee kalibroida useammin. Lyhin käytännön väli on järkevä, kun pieni ajautuminen voi aiheuttaa merkittäviä taloudellisia tai toiminnallisia menetyksiä.
Ympäristömuutokset ja mekaaninen kuluminen ovat kaksi suurinta kalibrointivirheen syytä.
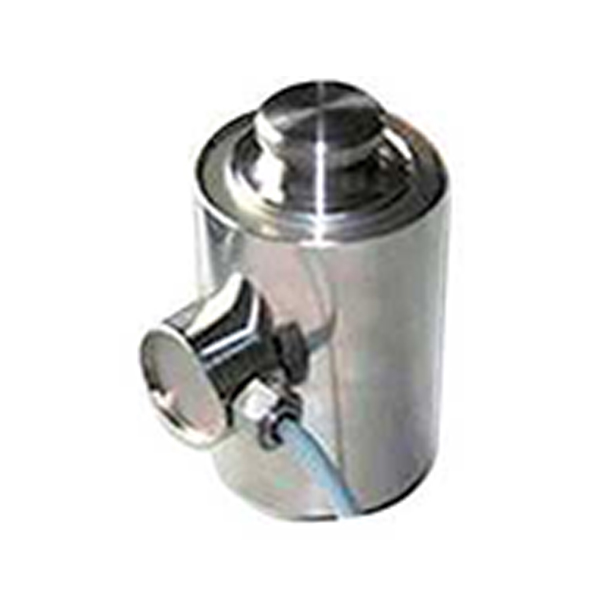 Pylvästyyppinen digitaalinen punnitusanturi pitkän matkan vakaaseen punnitukseen Tämä punnituskenno kestää kosteutta ja sähkömagneettisia häiriöitä, sillä siinä on digitaalinen lähtö pitkän matkan siirtoon ja jopa 50 tonnin kapasiteetti. Sen itsediagnostiikkatoiminto ja väylärakenne tukevat jopa 16 anturia, mikä tekee siitä ihanteellisen ulkona kuorma-autovaakalle. Näytä tuote →
Ulkokäyttöön tarkoitettujen kuorma-autovaakojen osalta suljetut anturit, joissa on hitsatut kannet, ovat ensimmäinen puolustuslinja kosteuden sisäänpääsyä vastaan. Asennuksissa, jotka vaativat pitkän matkan signaalin siirtoa, pylvästyyppinen digitaalinen punnituskenno teollisuustason lähdöllä auttaa vähentämään kohinaa ja pitämään lähetettävän signaalin vakaana. Voit lukea lisää tästä suunnittelusta artikkelistamme miten kolonnityyppinen digitaalinen punnituskenno varmistaa pitkän matkan tiedonsiirron .
Vahvistus on hyväksytty-hylätty -vaihe. Tarkista suurin virhe, toistettavuus, nollatuotto ja lähdön vakaus tallennettua perusviivaa vastaan.
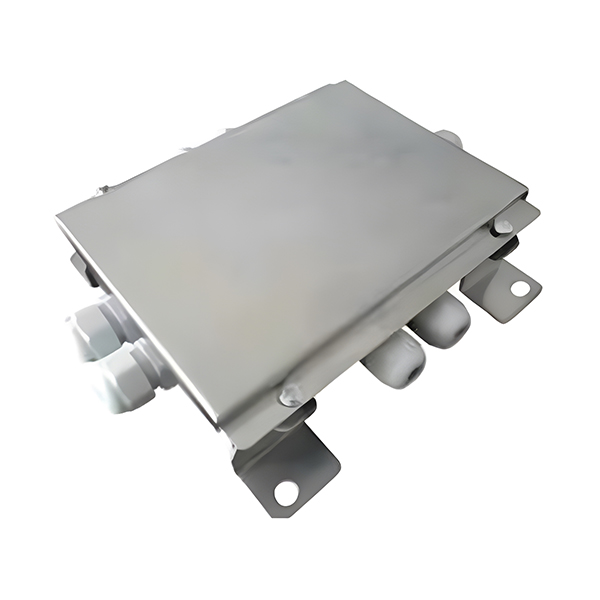 Digitaalinen kytkentärasia kuormituskennon tasapainottamiseen ja todentamiseen Tämä kytkentärasia tarjoaa itsenäisen suojan anturiliittimiä kohti, antistaattisia ja ylijänniteominaisuuksia sekä säädettävät sovitusvastukset vakaan tiedonsiirron takaamiseksi. Se mahdollistaa epätasapainoisten kulmien eristämisen tarkastuksen aikana, mikä varmistaa tarkan asteikon suorituskyvyn. Näytä tuote →
Digitaalisen kytkentärasian avulla voit verrata kunkin punnituskennon lähtöä ja eristää epätasapainoisen kulman ennen kuin siitä tulee täysimittainen virhe. Tästä syystä se on arvokas työkalu varmennusvaiheessa.
Jos vaaka ei läpäise mitään näistä tarkistuksista, seuraava vaihe on tehdä kenttäsäätö tai ottaa yhteyttä huoltotiimiin. Meidän kalibroinnin vahvistus- ja sertifiointisivu selostaa saatavilla olevat palvelujärjestelyt tarkemmin.
Tyypillinen kuorma-autovaa'an kalibrointi kestää noin 1-3 tuntia . Todellinen aika riippuu testipisteiden määrästä, vertailupainojen saatavuudesta ja siitä, onko vaa'assa epäkeskisyysongelma, joka vaatii lisäkulmasäätöä.
Käytännön vertailutoleranssi monille teollisille sovelluksille on ±0,1 % - ±0,5 % käytetystä kuormituksesta . 30 tonnin mittakaavassa 0,1 % on yhtä suuri 30 kg täydellä kuormalla . Rutiininomaisessa punnituksessa 30 kg:n poikkeama yläpäässä on usein hyväksyttävä, mutta omien prosessirajojesi tulisi määrittää lopullinen sääntö.
Kyllä. Korvauskalibrointi voidaan suorittaa käyttämällä vakaata testikohdetta, kuten lastattua kuorma-autoa tai täytettyä konttia. Referenssiobjekti punnitaan ensin kalibroidulla vaa'alla tai tunnetussa punnituskennossa, minkä jälkeen sitä käytetään kohdevaa'an kuormituslähteenä. Tämä menetelmä on vähemmän suora, mutta hyödyllinen raskaissa asennuksissa.
Saman kuorman eri lukemat osoittavat a toistettavuusongelma . Se voi johtua mekaanisesta kiinnityksestä, vaurioituneista punnituskennoista, löystyneistä kiinnityspulteista tai sähköisestä melusta. Aloita toistettavuustestillä ja tarkasta kiinnitysjärjestelmä ennen kuin oletat anturin olevan viallinen.
Ei. Kalibrointi mittaa eron näytetyn painon ja tunnetun vertailupainon välillä. Varmentaminen arvioi, pysyykö ero hyväksyttävän rajan sisällä. Voit kalibroida vaa'an ja päättää sitten tietojen perusteella, sopiiko se aiottuun käyttöön.
Kalibroi uudelleen, kun tallennettu poikkeama ylittää toleranssisi, punnituskennon tai kytkentärasian vaihdon jälkeen, kun vaaka on siirretty uuteen paikkaan tai kun vaaka palauttaa nollapoikkeaman, jota ei voida säätää. Dokumentoitu historia tekee päätöksen paljon helpommaksi.
Kalibrointi ei ole muodollisuus. Se on järjestelmäsi kunnon mitta. Kun pidät menettelyn johdonmukaisena, dokumentoit tiedot ja vertaat jokaista ajoa edelliseen, saat hallinnan tarkkuuteen ennen kuin ongelmat vaikuttavat toimintaasi. Yhdistä kalibrointiväli sivustosi todellisiin olosuhteisiin ja käytä vertailulaitteita, jotka ovat itsessään luotettavia.
Tekijänoikeus © Ningbo Jiuding Weighing Equipment Co., Ltd.


